

我们的注浆管-高压注浆管专业厂家视频现已上线,产品魅力难挡,视频揭晓全貌,速来围观!
以下是:东莞大岭山镇注浆管-高压注浆管专业厂家的图文介绍
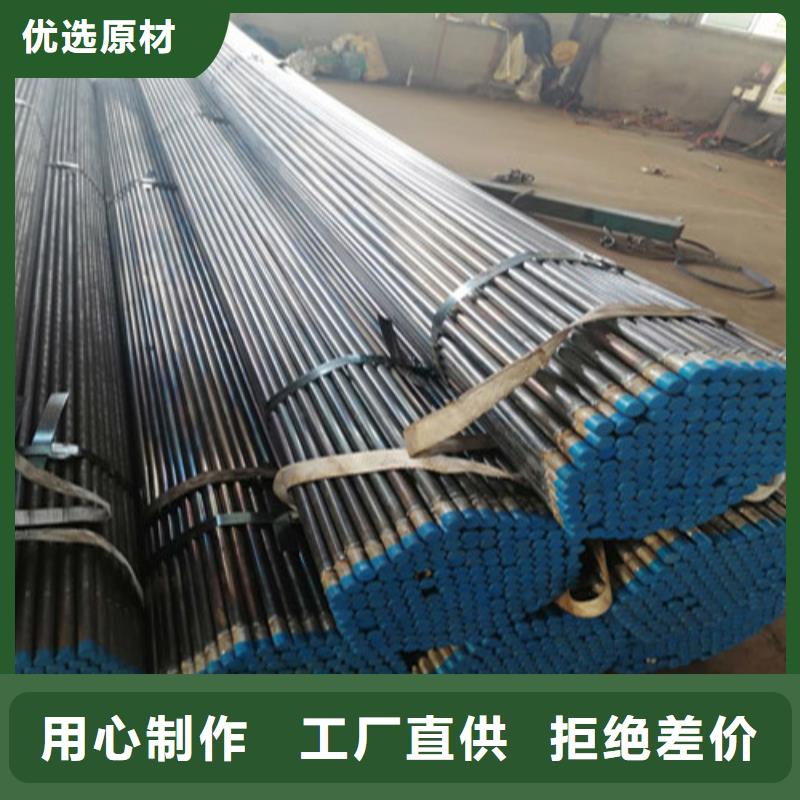
荣亨工程材料(东莞市大岭山镇产业站点)成立于2015年是一家专注于 大岭山镇32注浆管、东莞大岭山镇就近48注浆管、大岭山镇钢花注浆管等型材的设计生产销售一体的实体厂家。公司通过多年的努力发展现在拥有 东莞大岭山镇焊接注浆管、东莞大岭山镇42注浆管、大岭山镇环形注浆器生产车间5000多平方员工近百人的中型企业,企业年销售额在 大岭山镇声测注浆一体管、东莞大岭山镇本地环形注浆管行业也具备优势位置。公司以人才为本,广纳有贤人士,为每一位员工提供广阔空间。公司从管理上也在不断升级,追求争取在短的时间内发展壮大成为好的企业。
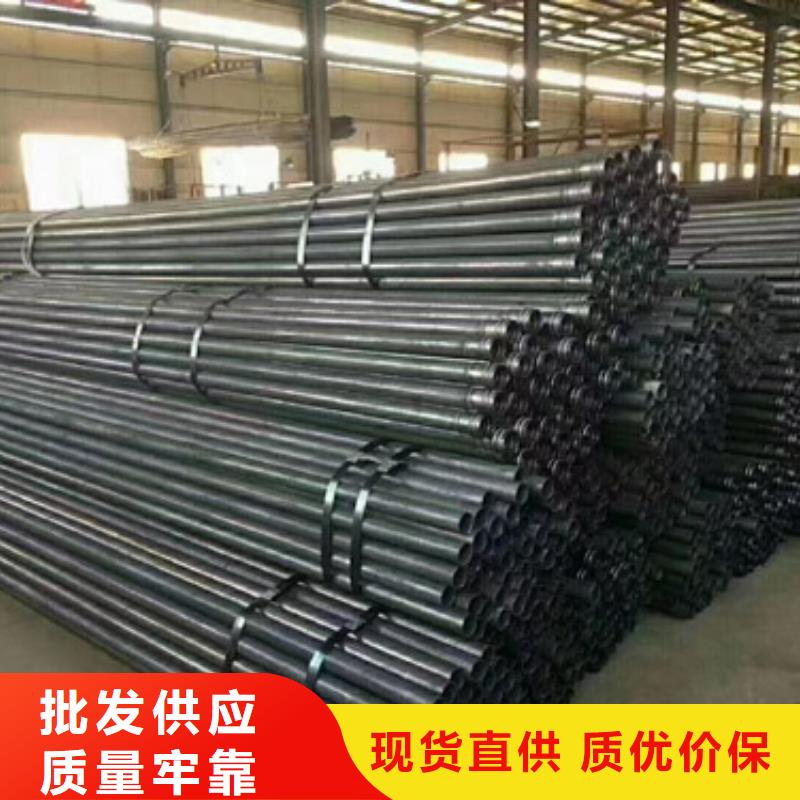

厂家加工制作注浆管的程序是比较多的,而且注浆管的类型也是有很多的,在进行制作注浆管的时候需要用到关键的一步就是注浆管的焊接。注浆管在焊接的时候要注意的问题也是比较多的,一般焊接的时候要注意以下几点,才能够保证注浆管的质量和效率的不断地进行。打底选用H08CrMoVA焊丝,填充选用R317焊条。注浆管材料信息条件切段钢管制作焊条比较靠适合气焊。知道钢管材质才能选择焊条或钢管牌号帮电弧焊连接管道放划线基础按矫管材、东莞大岭山镇本地切割料、东莞大岭山镇本地坡口、东莞大岭山镇本地组、东莞大岭山镇本地焊接、东莞大岭山镇本地清理焊渣等工序进行施工坡口加工及清理。当Ceq>0.4时,焊接接头淬硬倾向大,可能出现裂纹。而本次15Cr1MoVG的碳当量值为0.515,可知15Cr1MoVG钢的裂纹敏感性大,再加上焊缝的拘束应力大,从而使焊接性变差,所以为保证焊接质量,必须采取严格的焊接参数,适当的焊前预热以及焊后热处理等工艺措施。注浆管控制注浆管淬火时的弯曲度,可从以下几个方面进行:(1)采用先外喷后内喷的分步冷却工艺。由于注浆管的内喷水是从注浆管的一端流向另外一端,注浆管在两端的冷却速度不同,从而导致注浆管弯曲。故可采用先进行外喷水冷却,使得注浆管表层首先发生组织转变,再用内喷水进行冷却的方法,避免注浆管弯曲畸变,内喷水比外喷嘴的延时时间可采用2 ~10s。(2)减少注浆管在旋转轮上的悬出端长度。通过合理的旋转轮布局及注浆管长度控制,将注浆管端部悬出量控制在≤600 mm,可有效减小淬火时的离心力,降低注浆管管端弯曲度。(3)合理控制旋转轮转速。(4)控制水淬旋转轮中心。旋转轮中心偏差对注浆管淬火时弯曲度有较大影响。经研究,旋转轮中心极差应控制在0 ~5 mm。(5)控制内外喷水量及均匀性。油井管淬火冷却采用外表面层流冷却加内轴向喷射方式时,外喷水量大小及均匀性、东莞大岭山镇本地内喷水量大小及内喷嘴的对中度也是注浆管水淬时弯曲度的重要影响因素。


注浆管注浆过程中注浆不饱满原因分析分析原因:(1)浆液凝固收缩过快,钢管注浆过程中形成空洞。(2)注浆时,钢管内空气堵塞。解决方法:钢管注浆前,在注浆口增设排气孔;注浆过程中,调节注浆压力达到适合压力,水泥浆水加入适量缓凝剂,保证水泥浆注入钢管后,有足够时间分散。在注浆过程中,若发现注浆出现不够理想,可在同步注浆结束后,采用二次注浆,弥补次的缺陷,二次注浆一般是劈裂注浆,开口压力较大,能够形成纺锤状固结体,增加钢管强度